
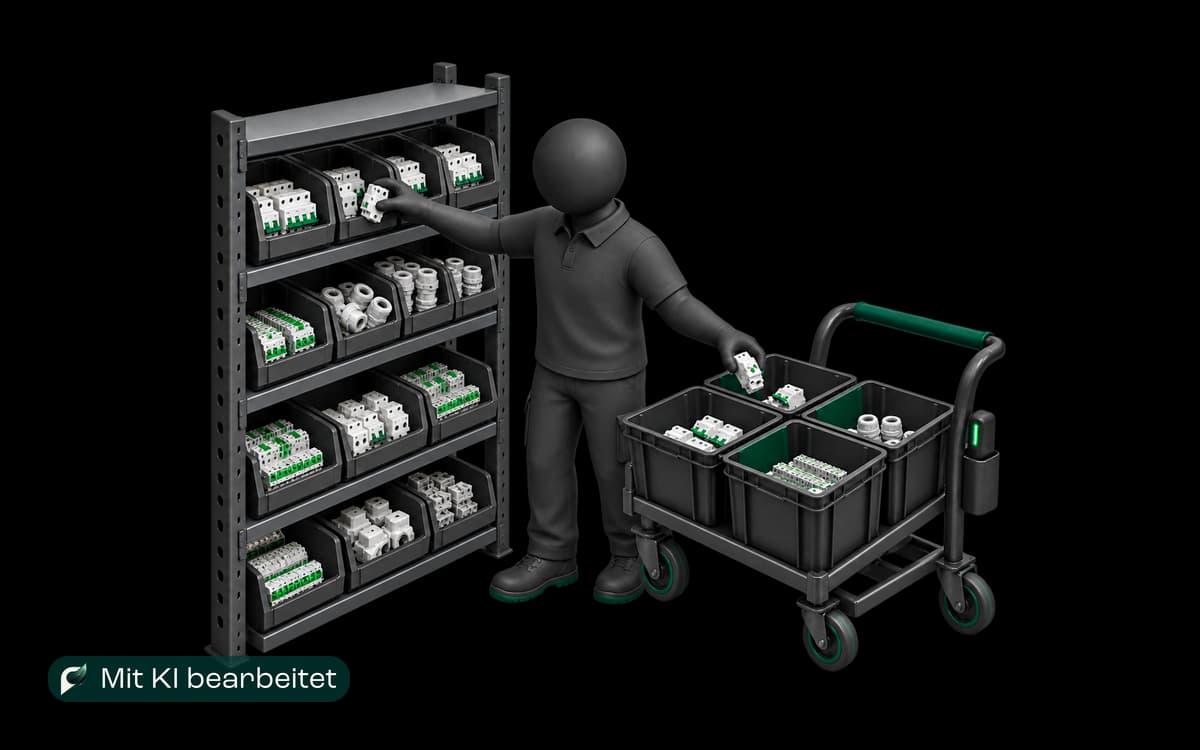
Vor der ersten Tour liegen viele kurze Aufträge für Klemmen, Schalterprogramme, Befestigungsmaterial und Installationszubehör vor. Bei der Einzelkommissionierung läuft ein Mitarbeitender für jeden Auftrag erneut durch dieselben Gänge. Eine Sammelkommissionierung kann diese Zugriffe bündeln. Sie passt aber nicht automatisch zu Kabeltrommeln, Langgut, empfindlichen Leuchten oder jedem projektbezogenen Sonderartikel.
Kurzantwort
Bei der Sammelkommissionierung werden mehrere Kundenaufträge zu einem gemeinsamen Lauf gebündelt. Kleine Elektroartikel mit ähnlichen Lagerzonen und überschneidenden Entnahmeorten können dadurch in einer Route gepickt werden. Entscheidend sind passende Auftragsgruppen, eindeutig zugeordnete Zielbehälter, verlässliche Artikel- und Mengendaten sowie ein geregelter Weg für Fehlmengen, volle Behälter und Auftragsänderungen. Ob sich das Verfahren lohnt, zeigt nur ein Pilot mit gemessener Wegstrecke, Pickleistung, Zuordnungsfehlern und termingerechter Bereitstellung.
Was ist Sammelkommissionierung?
Sammelkommissionierung, auch Multi-Order-Picking oder Batch-Picking genannt, fasst Positionen aus mehreren Aufträgen zu einem Kommissionierlauf zusammen. Der Mitarbeitende steuert einen Lagerplatz einmal an und entnimmt dort den Bedarf für alle Aufträge der Gruppe. Anschließend muss jede Menge eindeutig dem richtigen Kundenauftrag zugeordnet werden.
In der Praxis sind zwei Varianten zu unterscheiden:
- Auftragsbezogenes Multi-Order-Picking: Auf einem Kommissionierwagen stehen mehrere getrennte Zielbehälter. Bei jedem Pick zeigt das System, welcher Behälter zu bedienen ist. Die Microsoft-Dokumentation zum systemgeführten Cluster-Picking, abgerufen am 6. Oktober 2026, beschreibt genau diese Verbindung aus mehreren Aufträgen, Clusterpositionen und zugeordneten Behältern.
- Artikelbezogene, zweistufige Kommissionierung: Zuerst wird die Gesamtmenge eines Artikels für mehrere Aufträge entnommen. In einem zweiten Schritt wird sie auf die Einzelaufträge verteilt. Die SAP-Dokumentation zur zweistufigen Kommissionierung, abgerufen am 6. Oktober 2026, trennt dafür Entnahme und Zuordnung in eigene Lageraufgaben.
Eine Kommissionierwelle ist davon abzugrenzen. Sie gruppiert Aufträge nach Zeit, Route, Arbeitsbereich oder anderen Kriterien und steuert ihre gemeinsame Freigabe. Ob die Positionen danach einzeln oder gesammelt gepickt werden, ist eine weitere Entscheidung. Die SAP-EWM-Dokumentation zu Wellen, abgerufen am 6. Oktober 2026, nennt unter anderem Route, Produkt und Aktivitätsbereich als Gruppierungskriterien.
Für den Elektrogroßhandel ist diese Trennung wichtig. Eine frühe Liefertour kann eine Welle bilden, ohne dass Kabeltrommel, Leuchte und Kleinteile gemeinsam auf einem Wagen kommissioniert werden sollten. Die Welle bestimmt den Zeitpunkt. Die Sammelkommissionierung bestimmt den Entnahmeweg und die Zuordnung.
Wann passt Sammelkommissionierung im Elektrogroßhandel?
Das Verfahren passt vor allem zu vielen kleinen, ähnlich aufgebauten Aufträgen mit wiederkehrenden Artikeln und kurzen Positionen. Typische Kandidaten können Installationsmaterial, Reihenklemmen, Steckverbinder, Schalterprogramme, Befestigungsmaterial oder Nachlieferungen aus einer kompakten Lagerzone sein.
Die Entscheidung sollte nicht für das ganze Lager auf einmal fallen:
| Prüfkriterium | Eher geeignet | Eher getrennt kommissionieren |
|---|---|---|
| Auftragsstruktur | viele kurze Aufträge mit gemeinsamen Lagerzonen | wenige große Projektaufträge mit langen Positionslisten |
| Artikel | kleine, gut greifbare und eindeutig gekennzeichnete Ware | Langgut, Kabeltrommeln, sperrige oder empfindliche Artikel |
| Mengen | Stück- und Kleinmengen mit klarer Einheit | Zuschnitt, Anbruch oder schwer prüfbare Mengeneinheit |
| Zuordnung | ausreichend getrennte, eindeutig identifizierte Behälter | Ware passt nicht sicher in einen Auftragsbehälter |
| Termin | Aufträge mit gleicher Tour, Abholung oder Bereitstellungszeit | unterschiedliche Prioritäten oder kurzfristige Projektänderungen |
| Daten | bestätigte Lagerplätze, Einheiten und Auftragsstände | unklare Artikelidentität oder häufige manuelle Umbuchungen |
Eine gemischte Strategie ist meist belastbarer als eine einzige Regel für alle Sortimente. Kleinteile können in einem Cluster laufen, während Kabelzuschnitte, Trommeln, Langgut oder empfindliche Leuchten ihre bestehende Kommissionierstrecke behalten. Ein Auftrag darf dafür nach Lagerzonen geteilt und vor dem Versand kontrolliert zusammengeführt werden. Die Zusammenführung braucht allerdings einen eindeutigen Status. Sonst liegt der Kleinteilebehälter am Packplatz, während die zugehörige Trommel noch fehlt.
Die Sammelkommissionierung löst außerdem keinen fehlenden Bestand am Pickplatz. Dafür ist die Nachschubsteuerung im Lager zuständig. Ebenso ersetzt sie keine Fehlerkontrolle. Der Beitrag zu Kommissionierfehlern im Großhandel behandelt Artikel-, Mengen- und Zuordnungsfehler. Hier geht es um die vorgelagerte Entscheidung, welche Aufträge gemeinsam durch das Lager laufen.
Wie bildet das WMS passende Auftragsgruppen?
Eine Batchregel braucht klare Ein- und Ausschlusskriterien. „Alle offenen Aufträge“ ist keine tragfähige Gruppe. Für einen ersten Pilot kann das WMS oder ein angebundener Dienst Aufträge nach folgenden Merkmalen prüfen:
- gleiche Lagerzone oder ein hoher Anteil gemeinsamer Gänge;
- gleiche Tour, Abholzeit oder späteste Bereitstellung;
- Anzahl und Volumen der benötigten Auftragsbehälter;
- zulässiges Gewicht des Wagens und sichere Verteilung der Last;
- besondere Artikelmerkmale wie Charge, Seriennummer, Zuschnitt oder Gefahrstoffstatus;
- vollständiger und freigegebener Auftragsstand;
- Priorität, Teillieferungsregel und vorhandener Sperrstatus.
Die Gruppe endet spätestens an der physischen Kapazität. Ein Wagen mit zwölf Positionen ist nicht automatisch für zwölf Aufträge geeignet. Entscheidend sind Anzahl, Größe und Gewicht der Behälter sowie die sichere Bedienbarkeit. Die Microsoft-Dokumentation zum vollen Clusterplatz, abgerufen am 6. Oktober 2026, zeigt dafür eine wichtige Ausnahme: Ein Zielbehälter kann während des Laufs voll werden und muss kontrolliert geteilt oder ersetzt werden. Diese Entscheidung gehört vor dem Pilot in die Systemregel.
Auch die Zahl gemeinsamer Artikel allein reicht nicht. Zwei Aufträge können denselben Schnelldreher enthalten, aber in entgegengesetzte Touren laufen. Ein eiliger Abholauftrag darf nicht auf eine später freigegebene Gruppe warten. Die Logik muss deshalb Weg, Kapazität und Termin gemeinsam betrachten.
Wie läuft eine Sammelkommissionierung praktisch ab?
Ein nachvollziehbarer Ablauf hält Auftrag, Behälter und Bestandsbewegung zusammen:
- Aufträge freigeben: Nur kaufmännisch und logistisch freigegebene Aufträge kommen in die Auswahl.
- Gruppe bilden: Das System bündelt passende Aufträge nach Zone, Termin, Kapazität und Ausschlussmerkmalen.
- Wagen vorbereiten: Benötigte Behälter werden bereitgestellt. Jeder Behälter erhält eine eindeutige Clusterposition und einen Auftragsbezug.
- Auftragsstand bestätigen: Vor dem Start prüft das System Änderungen, Sperren und bereits laufende Arbeit.
- Route abarbeiten: Das mobile Gerät führt zum Lagerplatz und zeigt Artikel, Gesamtmenge sowie Zielbehälter an.
- Entnahme zuordnen: Artikel und Behälter werden bestätigt. Bei einer zweistufigen Variante erfolgt die Auftragszuordnung erst an einer getrennten Sortierstation.
- Ausnahmen bearbeiten: Fehlmenge, beschädigte Ware, voller Behälter oder unlesbarer Code erhalten einen sichtbaren Status und einen geregelten Folgeweg.
- Aufträge abschließen: Jeder Teilauftrag wird auf Vollständigkeit geprüft und an Packplatz, Abholung oder Tourbereitstellung übergeben.
Ein von der Bundesvereinigung Logistik bereitgestellter Forschungsbericht zu Pick-by-Tag beschreibt für Multi-Order-Picking die Verknüpfung von Sammelbehältern und Aufträgen sowie die Anbindung an ERP oder WMS. Der Bericht untersucht eine konkrete RFID-gestützte Ausführung. Für den Ablauf entscheidend ist nicht RFID selbst, sondern die eindeutige Behälterzuordnung vor dem ersten Pick.
Welche Daten und Schnittstellen braucht der Prozess?
Das ERP oder Branchensystem bleibt führend für Kundenauftrag, Artikel, Menge und Freigabestatus. Das WMS steuert Lagerplätze, Route, Arbeitsaufgabe und physische Bestätigung. Mobile Geräte verbinden die Entnahme mit Lagerplatz, Artikel und Zielbehälter. Vor einer Integration sollten Logistik und IT mindestens diese Datenobjekte und Zuständigkeiten klären:
- Auftrag, Position, Version, Priorität und spätester Bereitstellungszeitpunkt;
- Artikel, Lagerplatz, verfügbare Menge und Bestandsstatus;
- Basis-, Verkaufs- und Entnahmeeinheit samt Umrechnung;
- Cluster, Lauf, Wagen, Behälter und Behälterposition;
- Soll-Menge, Ist-Menge, Teilmenge und Restmenge je Auftrag;
- Lagerzone, Route, Packplatz und Tourzuordnung;
- Ausschlussmerkmale wie Zuschnitt, Charge, Seriennummer oder besondere Handhabung;
- Ereigniskennung, Zeitstempel, Mitarbeitendenrolle, Ausnahmegrund und Freigabe.
Kritisch ist die Änderung eines Auftrags nach der Batchbildung. Erhöht der Innendienst die Menge, während der Lauf schon begonnen hat, darf das mobile Gerät nicht still mit einem alten Stand weiterarbeiten. Der Prozess braucht eine Regel: Änderung übernehmen, Position in einen Folgeauftrag verschieben oder den Cluster kontrolliert stoppen. Jede Variante muss verhindern, dass Ware doppelt entnommen oder dem falschen Behälter zugeordnet wird.
Dasselbe gilt für Wiederholungen nach einem Verbindungsabbruch. Eine erneut gesendete Quittierung darf keine zweite Bestandsbewegung auslösen. Eindeutige Ereigniskennungen, bestätigte Zustände und eine sichtbare Fehlerwarteschlange sind deshalb wichtiger als eine möglichst große Zahl automatisch gebildeter Batches.
Welche Ausnahmen bleiben bei der Logistik?
Sammelkommissionierung erhöht die Zahl der gleichzeitig offenen Zuordnungen. Genau deshalb dürfen Grenzfälle nicht durch eine pauschale Bestätigung verschwinden:
- Der physische Bestand reicht nur für einen Teil der gruppierten Aufträge.
- Ein Behälter ist voll, beschädigt oder nicht mehr eindeutig lesbar.
- Ein Artikel liegt am falschen Platz oder der Barcode ist nicht scanbar.
- Ein Auftrag wird gesperrt, geändert oder auf eine frühere Tour gezogen.
- Stück, Packung, Meter und Verkaufseinheit passen nicht zur Entnahmeeinheit.
- Eine Position benötigt Charge, Seriennummer, Zuschnitt oder gesonderte Dokumente.
- Teilaufträge aus Kleinteile-, Kabel- und Langgutzone treffen nicht gemeinsam am Packplatz ein.
Für jeden Fall braucht das Team eine Auswahl aus Stoppen, Aufteilen, Nachkommissionieren, neu gruppieren oder fachlich freigeben. Die Logistikleitung legt dafür Verantwortung und Eskalation fest. Das System protokolliert die Entscheidung, trifft sie aber bei unklarer Ware oder widersprüchlichen Auftragsständen nicht allein.
Auch Arbeitssicherheit und Ergonomie gehören zur Prüfung. Behälter dürfen Sicht, Griffraum und sichere Wagenführung nicht beeinträchtigen. Die BGHW betrachtet im „Sicheren Lager“, abgerufen am 6. Oktober 2026, die Schnittstelle von Mensch und Technik über die Intralogistik hinweg. Wagenaufbau, Behälterhöhe, Lastverteilung, Scanposition und Laufweg sollten deshalb gemeinsam mit den Mitarbeitenden getestet werden.
Woran messen Sie den Geschäftsnutzen?
Die Zahl gebildeter Cluster ist keine Erfolgskennzahl. Sie zeigt nur, dass das System Aufträge gruppiert hat. Für die Wirtschaftlichkeit sollten Sie den Einzelauftrag und den Sammellauf unter vergleichbaren Bedingungen messen:
- Wegstrecke oder Wegezeit je kommissionierter Position;
- Picks und vollständig bereitgestellte Aufträge je Arbeitsstunde;
- Zeit von der Freigabe bis zur Bereitstellung an Packplatz oder Tour;
- Zuordnungs-, Artikel- und Mengenfehler je geprüfter Position;
- vorzeitig aufgelöste Cluster und deren Gründe;
- volle oder ungeeignete Behälter während des Laufs;
- Nacharbeit für Sortierung, Zusammenführung und Packkontrolle;
- verspätete Aufträge oder Touren trotz schnellerer Entnahme;
- manuelle Eingriffe und Ausnahmen je Batch.
Die Gegenrechnung muss alle Schritte enthalten. Eine kürzere Pickroute kann durch aufwendige Nachsortierung oder zusätzliche Fehler wieder aufgezehrt werden. Umgekehrt kann eine kleine Gruppe aus wenigen ähnlichen Aufträgen schon tragen, obwohl eine große automatische Batchbildung im selben Lager ungeeignet ist. Der Nutzen entsteht nicht aus der Methode als solcher, sondern aus einer passenden Regel für den konkreten Auftragsmix.
Wie starten Sie einen Pilot ohne Lagerumbau?
Wählen Sie eine Kleinteilezone mit stabilen Lagerplätzen, gut lesbaren Artikelcodes und ausreichend ähnlichen Aufträgen. Kabeltrommeln, Langgut, Zuschnitt und besonders empfindliche Ware bleiben zunächst außerhalb. Erfassen Sie für einige Arbeitstage Einzelkommissionierung, Wegzeit, Pickleistung, Fehler, Nacharbeit und termingerechte Bereitstellung als Ausgangswert.
Danach bilden Sie begrenzte Gruppen mit wenigen Aufträgen und physischen, eindeutig gekennzeichneten Behältern. Testen Sie reguläre Aufträge sowie Fehlmenge, Auftragsänderung, vollen Behälter und Verbindungsabbruch. Die fachliche Freigabe bleibt bei der Logistik. IT prüft Datenstand, Ereignisse und Rückmeldung an ERP oder WMS.
Die Lagerplanung kann aus den Messwerten ableiten, welche Artikelzonen, Auftragsarten und Behältergrößen geeignet sind. Der nächste Schritt für die Logistikleitung ist eine Stichprobe aus realen Aufträgen: Welche Wege wiederholen sich, welche Artikel überschneiden sich und welche Positionen dürfen keinesfalls in einen Sammellauf? Wenn Sie daraus einen abgegrenzten Pilot mit belastbarer Ausgangsmessung entwickeln möchten, kann Conveso den Prozess in einem sachlichen Gespräch mit Ihnen prüfen.
Geschäftsführer und Berater für den technischen Fachgroßhandel