
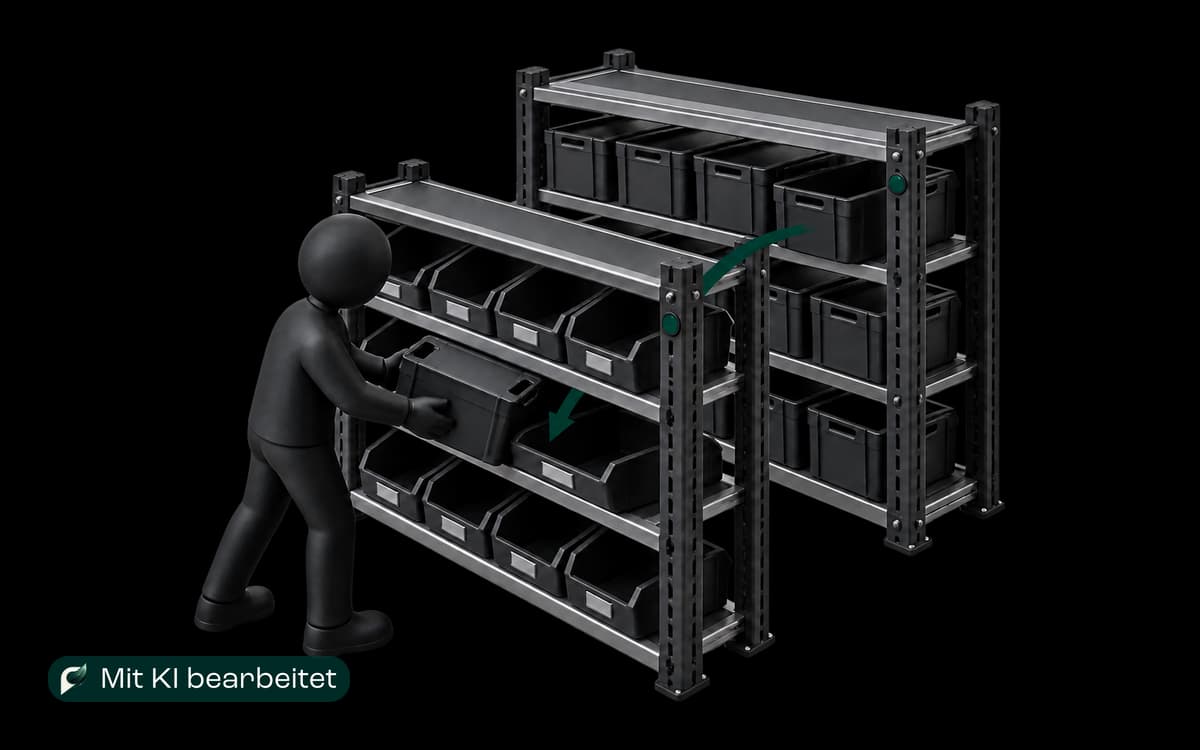
Die erste Kommissionierwelle läuft, doch am Pickplatz fehlt der Artikel. In der Reserve stehen noch mehrere Gebinde. Bis jemand den Bestand findet, einen Umlagerauftrag klärt und das Fach auffüllt, wartet der Kommissionierer. Der Auftrag rutscht nach hinten, obwohl die Ware im Gebäude liegt.
Kurzantwort
Nachschubsteuerung im Lager sorgt dafür, dass Ware rechtzeitig aus der Reserve an den Kommissionierplatz gelangt. Dafür braucht sie klare Auslöser wie Mindestbestand oder Wellenbedarf, verlässliche Bestände und Einheiten, eindeutige Quell- und Zielplätze sowie einen geregelten Umgang mit Ausnahmen. Wirksam ist der Prozess, wenn Pickunterbrechungen, Notfallnachschub und verspätete Wellen sinken, ohne die Pickplätze unnötig zu überfüllen.
Wie funktioniert Nachschubsteuerung im Lager?
Nachschubsteuerung verbindet zwei Lagerbereiche. Im Reservebereich liegt der größere Vorrat. Am Kommissionierplatz steht die Menge, aus der Mitarbeitende laufende Aufträge entnehmen. Sinkt der Bestand dort unter eine definierte Schwelle oder reicht er nicht für den anstehenden Bedarf, erzeugt das Lagerverwaltungssystem (WMS) einen Nachschubauftrag. Dieser führt eine festgelegte Menge von einer geeigneten Quelle zum Pickplatz.
Das ist nicht dasselbe wie Disposition. Die Disposition entscheidet, wann Ware beim Lieferanten bestellt wird. Die Nachschubsteuerung verteilt bereits vorhandene Ware innerhalb des Lagers. Beide Prozesse nutzen Bestandsdaten, haben aber andere Auslöser, Zeitfenster und Verantwortliche.
Im SHK-Großhandel kann es um Armaturen oder Fittings vor der Morgentour gehen. Im Elektrogroßhandel betrifft es etwa Installationsmaterial für eine Projektwelle. Im Technischen Handel sind es häufig viele kleine MRO-Positionen mit unterschiedlichen Verpackungseinheiten. Die Branchen unterscheiden sich im Sortiment. Die Kernfrage bleibt gleich: Wie kommt die richtige Menge rechtzeitig an den richtigen Pickplatz?
Für die Logistikleitung im Fachgroßhandel ist Nachschub deshalb kein isolierter WMS-Schalter. Er verbindet Lagerlayout, Schichtplanung, Auftragsprioritäten, Bestand und mobile Ausführung.
Welche Nachschubstrategie passt zu welchem Bedarf?
Nicht jeder Artikel braucht denselben Auslöser. Schnell drehende Kleinteile verhalten sich anders als sperrige Artikel, chargenpflichtige Ware oder selten bestellte Ersatzteile. Ein belastbares Regelwerk trennt mindestens diese Fälle:
| Strategie | Geeigneter Auslöser | Typischer Einsatz | Wichtige Kontrolle |
|---|---|---|---|
| Geplanter Mindestbestand | Bestand am Pickplatz unterschreitet eine feste Schwelle | regelmäßig entnommene Artikel mit stabilem Bedarf | Mindest- und Höchstmenge, Gebinde, Platzkapazität |
| Bedarfsbezogener Nachschub | Freigegebene Aufträge oder eine Kommissionierwelle erzeugen konkreten Bedarf | schwankende oder auftragsbezogene Nachfrage | Reservierungen, Wellenfreigabe, Fehlmenge, Priorität |
| Automatischer Nachschub | Bestätigung einer Lageraufgabe löst die nächste Prüfung aus | hohe Entnahmefrequenz und kurze Reaktionszeit | offene Nachschubaufträge, Doppelanlage, Quellbestand |
| Notfallnachschub | Kommissionierer meldet eine akute Fehlmenge | nicht planbare Ausnahme oder falscher Systembestand | Freigabe, Dringlichkeit, Ursachenkennzeichen |
Die SAP-Dokumentation zu Nachschubstrategien unterscheidet beispielhaft geplanten, auftragsbezogenen, automatischen und direkten Nachschub. Direkter Nachschub ist dort ein enger Funktionsbegriff für Festplätze und eine Fehlmeldung mit Ausnahmecode. Er ist nicht mit jedem manuell ausgelösten Eilauftrag gleichzusetzen. Die aktuelle Dokumentation zu Replenishment in SAP S/4HANA EWM beschreibt außerdem die Auffüllung von Kommissionierplätzen aus Reservebereichen. Das sind Produktfunktionen. Die passende Betriebsregel muss aus dem eigenen Sortiment, Lagerlayout und Auftragsrhythmus abgeleitet werden.
Welche Daten braucht die Nachschubsteuerung?
Der Auslöser ist nur so verlässlich wie seine Daten. Ein Mindestbestand hilft nicht, wenn Stück, Karton und Verpackungseinheit verwechselt werden oder gesperrte Ware als verfügbar gilt. Vor einem Pilot sollten deshalb mindestens diese Felder geklärt sein:
- Artikel, Variante und gegebenenfalls Charge oder Seriennummer
- Basis-, Lager- und Entnahmeeinheit samt Umrechnungsfaktoren
- Quellplatz, Zielplatz und zulässige Lagerbereichsfolge
- verfügbarer Bestand, Reservierung und Bestandsstatus
- Mindestbestand, Zielbestand und physische Platzkapazität
- Rundungsregel für Karton, Behälter, Palette oder Anbruch
- offene Pick-, Umlager- und Nachschubaufträge
- Auftragspriorität, Welle, Tour und spätester Bereitstellungszeitpunkt
Ein besonders häufiger Konflikt entsteht zwischen mathematischer Zielmenge und physischem Platz. Wenn das System 60 Stück nachfüllen will, das Fach aber nur vier Kartons zu je zwölf Stück aufnimmt, braucht es eine eindeutige Rundungs- und Kapazitätsregel. Andernfalls entstehen Restmengen, blockierte Wege oder manuelle Korrekturen.
Die Microsoft-Dokumentation zum Min-/Max-Nachschub zeigt beispielhaft, wie Mindest- und Höchstmengen, feste Pickplätze, Quellplatzrichtlinien und Arbeitsschritte zusammenspielen. Auch hier gilt: Die Dokumentation beschreibt Dynamics 365. Sie ersetzt nicht die Prüfung der eigenen Warenwirtschaft und Lagerlogik.
Wie läuft ein Nachschubprozess praktisch ab?
Ein nachvollziehbarer Ablauf trennt Bedarfsermittlung, Aufgabenbildung und physische Bestätigung. Dadurch lässt sich später erkennen, ob eine Fehlmenge aus falschen Daten, einer verzögerten Aufgabe oder einer nicht gebuchten Bewegung stammt.
- Bedarf ermitteln: Das System prüft Mindestbestand, Wellenbedarf oder ein bestätigtes Entnahmeereignis.
- Offene Arbeit abgleichen: Bereits angelegte Nachschub- und Umlageraufträge werden berücksichtigt. Sonst entsteht dieselbe Aufgabe mehrfach.
- Quelle bestimmen: Das WMS wählt einen zulässigen Reserveplatz nach Bestand, Status, Einheit, Charge und Entnahmeregel.
- Menge berechnen: Zielbestand, offene Picks, Verpackungseinheit und Platzkapazität ergeben die Nachschubmenge.
- Aufgabe priorisieren: Touren, Wellen und drohende Leerläufe bestimmen, wann die Bewegung fällig ist.
- Ware entnehmen: Mitarbeitende scannen Quelle, Artikel und Menge. Abweichungen werden nicht stillschweigend überschrieben.
- Ziel bestätigen: Der Pickplatz und die tatsächlich eingestellte Menge werden vor Ort gebucht.
- Folge prüfen: Bestand, offene Picks und etwaige Restmengen werden neu bewertet. Fehler laufen in eine sichtbare Klärung.
Die Microsoft-Übersicht zum Lagernachschub unterscheidet unter anderem wellenbedarfsbezogenen, Min-/Max- und sofortigen Nachschub. Sie zeigt damit auch, warum Auslöser und Arbeitsauftrag getrennt betrachtet werden sollten: Ein Bedarf kann richtig erkannt sein, obwohl Quelle, Priorität oder Ausführung noch fehlerhaft sind.
Welche Ausnahmen muss der Ablauf auffangen?
Ein Standardfall ist schnell beschrieben. Die Qualität der Nachschubsteuerung zeigt sich bei den Ausnahmen. Sie sollten nicht außerhalb des Systems per Zuruf gelöst werden, weil sonst Bestand und Auftrag auseinanderlaufen.
- Reservebestand fehlt: Das System meldet eine echte Fehlmenge an Disposition oder Einkauf, statt einen nicht erfüllbaren Lagerauftrag offen zu lassen.
- Ware ist gesperrt: Quarantäne, Retoure, Qualitätsprüfung oder Schaden dürfen nicht als freie Quelle dienen.
- Einheit passt nicht: Ein voller Karton darf nicht automatisch wie dieselbe Anzahl einzelner Stück behandelt werden.
- Auftrag ist bereits offen: Erneute Auslöser ergänzen oder priorisieren den bestehenden Auftrag, statt eine zweite Bewegung anzulegen.
- Zielplatz ist belegt: Eine Überfüllung braucht eine alternative Bereitstellung oder eine bewusste Freigabe.
- Bestand stimmt nicht: Die Differenz wird gezählt und geklärt. Der Beitrag zu Inventurdifferenzen im Fachgroßhandel beschreibt dafür den Prüfweg vom Zählzeitpunkt bis zur Ursache.
- Mobile Rückmeldung fehlt: Offline-Geräte und Schnittstellenfehler brauchen eindeutige Nachrichtenkennungen, Wiederholungsregeln und eine Fehlerwarteschlange.
- Akuter Leerplatz stoppt den Pick: Ein Notfallnachschub bleibt möglich, erhält aber Grund, Verantwortlichen und Zeitstempel für die spätere Ursachenanalyse.
Wenn derselbe direkte Nachschub wiederholt für denselben Artikel oder Lagerplatz nötig wird, ist er kein Ausnahmefall mehr. Dann müssen Mindestbestand, Platzgröße, Entnahmefrequenz oder Buchungsqualität geprüft werden.
Wie docken ERP, WMS und mobile Geräte an?
Die Systeme brauchen klare Zuständigkeiten. Das ERP kann den kaufmännischen Bestand und Auftragsbedarf führen, das WMS Lagerplätze und Aufgaben steuern, das mobile Gerät die physische Bewegung bestätigen. Entscheidend ist, welches System für Bestand, Reservierung und Auftragsstatus jeweils führend ist.
Eine robuste Integration in die bestehende Systemlandschaft überträgt nicht nur Mengen. Sie führt Artikel, Einheit, Quelle, Ziel, Aufgabenkennung, Status und Zeitstempel zusammen. Jede Rückmeldung muss wiederholbar sein, ohne die Warenbewegung doppelt zu buchen. Fehler werden sichtbar gehalten, bis fachlich oder technisch geklärt ist, ob die Ware bewegt wurde.
Zur technischen Prüfung gehört auch der Ausfallweg: Was geschieht, wenn ein Scanner keine Verbindung hat, das WMS einen Auftrag erzeugt, aber das ERP die Bestandsbewegung nicht übernimmt, oder ein Pick vor der Nachschubbestätigung beginnt? Diese Fälle sollten vor dem Echtbetrieb mit realistischen Testaufträgen durchgespielt werden.
Woran messen Sie den Nutzen?
Die Zahl erzeugter Nachschubaufträge ist keine Erfolgskennzahl. Sie zeigt Aktivität, aber noch keine bessere Lieferfähigkeit. Die Lagerplanung sollte deshalb Prozess- und Ergebnisgrößen verbinden:
- Pickunterbrechungen wegen leerer oder unzureichend gefüllter Plätze
- ungeplante Notfallnachschübe und deren Ursachen
- Zeit vom Auslöser bis zur bestätigten Einlagerung am Pickplatz
- Fehlmengen am Pick trotz vorhandenem Reservebestand
- verspätete Wellen, Aufträge oder Tourbereitstellungen durch Nachschub
- nicht ausführbare Aufgaben wegen Bestand, Einheit, Status oder Platzkapazität
- Weg- und Arbeitsaufwand für geplante sowie ungeplante Nachschübe
- Differenzen zwischen gebuchter und tatsächlich bewegter Menge
Definieren Sie je Kennzahl Quelle, Zeitpunkt und Bezugsgröße. Ein absoluter Wert ohne Anzahl der Picks, Aufträge oder Arbeitstage ist zwischen zwei Zeiträumen kaum vergleichbar. Ebenso kann eine niedrigere Zahl an Notfallaufträgen schlecht sein, wenn Mitarbeitende Fehlmengen stattdessen außerhalb des Systems lösen.
Wie starten Sie einen Pilot zur Nachschubsteuerung?
Wählen Sie eine stabile Lagerzone mit regelmäßigem Bedarf, verlässlichen Lagerplätzen und einer überschaubaren Zahl relevanter Artikel. Erfassen Sie zunächst den Ist-Zustand: Wann laufen Pickplätze leer, wie oft entsteht Notfallnachschub, welche Wartezeit fällt an und welche Ursachen wiederholen sich?
Danach definieren Logistik und IT für jeden Pilotartikel Quelle, Ziel, Einheit, Mindestmenge, Zielmenge, Rundung, Kapazität und Priorität. Lassen Sie Regeln zunächst sichtbar rechnen, ohne jede Aufgabe automatisch freizugeben. So werden falsche Stammdaten und unpassende Schwellen erkannt, bevor sie den Lagerbetrieb steuern.
Im laufenden Pilot braucht jede Ausnahme eine festgelegte Entscheidung. Logistik klärt die physische Situation, IT prüft Nachrichten und Regeln, Einkauf oder Disposition übernimmt echte Beschaffungslücken. Erst wenn Pickunterbrechungen und Notfallarbeit nachvollziehbar zurückgehen, sollte der Prozess auf weitere Zonen oder Artikelgruppen ausgeweitet werden.
Der konkrete nächste Schritt ist ein Prozessgang vom Reserveplatz bis zum Pickfach mit einem echten Artikel, einem offenen Auftrag und den zugehörigen Systembuchungen. Wenn Sie daraus einen abgegrenzten Pilot mit messbaren Kriterien ableiten möchten, können Sie den Ablauf mit Conveso sachlich prüfen.
Geschäftsführer und Berater für den technischen Fachgroßhandel